Когда речь идет об алюминиевых отливках , качество алюминиевых сплавов и процесс литья могут влиять на внешний вид отливки. Алюминиевые отливки не сходят с конвейера, чтобы иметь безупречный внешний вид! Обработка поверхности алюминиевых отливок является очень важным звеном. Сегодня я познакомлю вас с несколькими процессами обработки поверхности и надеюсь, что это вам поможет!
1. Фосфатирование алюминиевых отливок.
Влияние ускорителей, фторидов, Mn2 +, Ni2 +, Zn2 +, PO и Fe2 + на процесс фосфатирования алюминиевых отливок подробно изучено с помощью SEM, XRD, кривой потенциала-времени, изменения веса пленки и других методов. Исследования показали, что нитрат гуанидина обладает характеристиками хорошей растворимости в воде, низкой дозировкой и быстрым образованием пленки. Это эффективный ускоритель фосфатирования алюминиевых отливок. Фторид может способствовать образованию пленки, увеличивать вес пленки и измельчать зерна: Mn2 +, Ni2 могут иметь значительно более мелкие кристаллические зерна, делать фосфатирующую пленку однородной и компактной и улучшать внешний вид фосфатирующей пленки: при низкой концентрации Zn2 + пленка не может образовываться или пленкообразование плохое. По мере увеличения концентрации Zn2 + вес пленки увеличивается: PO4 содержит фосфатную пленку. Тяжелые удары сильнее, увеличивайте PO4. Содержание увеличивает вес фосфатирующей пленки.
2. Щелочной электролитический процесс полировки алюминиевых отливок.
Провел исследование системы щелочного полирующего раствора, сравнило влияние ингибиторов коррозии, агентов вязкости и т. Д. На полирующий эффект, и успешно получил систему щелочного раствора с хорошими полировочными эффектами, и впервые получил возможность снижать рабочую температуру. и продлить срок использования раствора. Добавки, которые одновременно увеличивают стойкость полирующего эффекта. Результаты экспериментов показывают, что добавление соответствующих добавок к раствору NaOH может дать хороший полирующий эффект. Исследовательские эксперименты также показали, что после электролитической полировки при постоянном давлении с использованием раствора глюкозы NaOH при определенных условиях отражательная способность поверхности алюминиевых отливок может достигать 90%, но из-за нестабильных факторов в эксперименте необходимы дальнейшие исследования. Исследована возможность использования метода импульсной электролитической полировки постоянного тока для полировки алюминия в щелочных условиях. Результаты показывают, что импульсный метод электролитической полировки может достичь эффекта выравнивания электролитической полировки постоянного напряжения постоянного напряжения, но его скорость выравнивания низкая.
Три, экологически чистые химические полировки алюминиевых отливок
Определить разработку новой экологически чистой технологии химической полировки с использованием фосфорно-серной кислоты в качестве базовой жидкости. Эта технология должна обеспечить нулевой выброс NOx и преодолеть качественные недостатки аналогичных технологий в прошлом. Ключ к новой технологии - это добавление некоторых спецэффектов к базовой жидкости. Составы для замены азотной кислоты. По этой причине необходимо проанализировать процесс химической полировки алюминиевых отливок с использованием трикислоты, особенно роль азотной кислоты. Основная функция азотной кислоты при химической полировке алюминиевых отливок - предотвращение точечной коррозии и повышение яркости полировки. Считается, что в сочетании с тестом на химическое полирование в простой фосфорной кислоте-серной кислоте специальные вещества, добавленные в фосфорную кислоту-серную кислоту, должны быть способны подавлять точечную коррозию, коррозию соляной кислотой и коррозию. При этом он должен обладать хорошим выравнивающим и осветляющим эффектом.
В-четвертых, электрохимическая упрочняющая обработка алюминиевых отливок.
В данной работе предварительно рассмотрены процесс, характеристики, морфология, состав и структура керамикоподобного аморфного композитного конверсионного покрытия, образующегося при анодном окислении и осаждении алюминиевых отливок в нейтральной системе, а также процесс формирования пленки и механизм образования покрытия. Результаты исследований процесса показывают, что в нейтральной смеси Na₂WO₄, при концентрации ускорителя пленкообразования 2.5–3.0 г/л, концентрации комплексообразующего пленочного агента 15–3.0 г/л и концентрации Na₂WO₄ 0.5–0.8 г/л, пиковой плотности тока 6–12 А/дм² и слабом перемешивании, можно получить сплошную и однородную неорганическую неметаллическую пленку серого цвета с хорошим блеском. Толщина пленки составляет 5–10 мкм, микротвердость – 300–540 HV, а коррозионная стойкость – превосходная. Нейтральная система обладает хорошей адаптивностью к алюминиевым сплавам и способна формировать качественную пленку на различных сериях алюминиевых сплавов, таких как антикоррозионный алюминий и кованый алюминий.
ZheJiang Dongrun Casting Industry Co, .Ltd была построена в 1995 году. Мы работаем в литейной промышленности более 25 лет. Независимо от того, какой тип формовки вам нужен, мы - подходящий поставщик для вашей работы. В отличие от других наших конкурентов, мы предлагаем четыре вида отливок.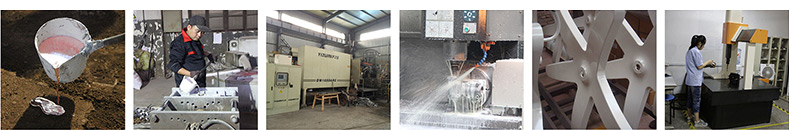
❖ Литье под действием силы тяжести
Dongrun Casting имеет 20000 квадратных метров производственных помещений и 200 производственного и испытательного оборудования. От предложения и проектирования инструментов до литья и готовой обработки, мы можем работать с вами на каждом этапе. Мы обслуживаем широкий спектр отраслей - от корпораций из списка Fortune 500 до небольших и средних производителей оборудования. Наша продукция включает:
❖ Системы отопления , вентиляции и кондиционирования воздуха | ❖ Архитектурные детали |
Посетите наш онлайн-шоурум, чтобы узнать, что мы можем для вас сделать. Затем отправьте нам свои технические характеристики или вопросы по электронной почте: dongrun@dongruncasting.com уже сегодня.