Температура литья под давлением: Полное руководство по контролю температуры при литье алюминия под давлением
Контроль температуры является одним из важнейших факторов в литье алюминия под давлением. Он напрямую влияет на текучесть расплавленного металла, работу формы, качество отливки, эффективность производства и срок службы оснастки. Правильное управление температурой гарантирует полное заполнение формы алюминием, его правильное затвердевание и получение деталей с превосходными механическими свойствами и качеством поверхности.
Непостоянный контроль температуры может привести к распространенным дефектам литья, таким как пористость, усадка, холодные спайки, неполное заполнение и преждевременное разрушение формы. Поэтому контроль температуры расплавленного алюминия, форм и систем охлаждения имеет важное значение для обеспечения стабильного и надежного процесса литья под давлением.
Почему температура важна при литье под давлением
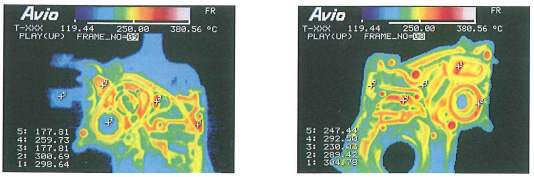
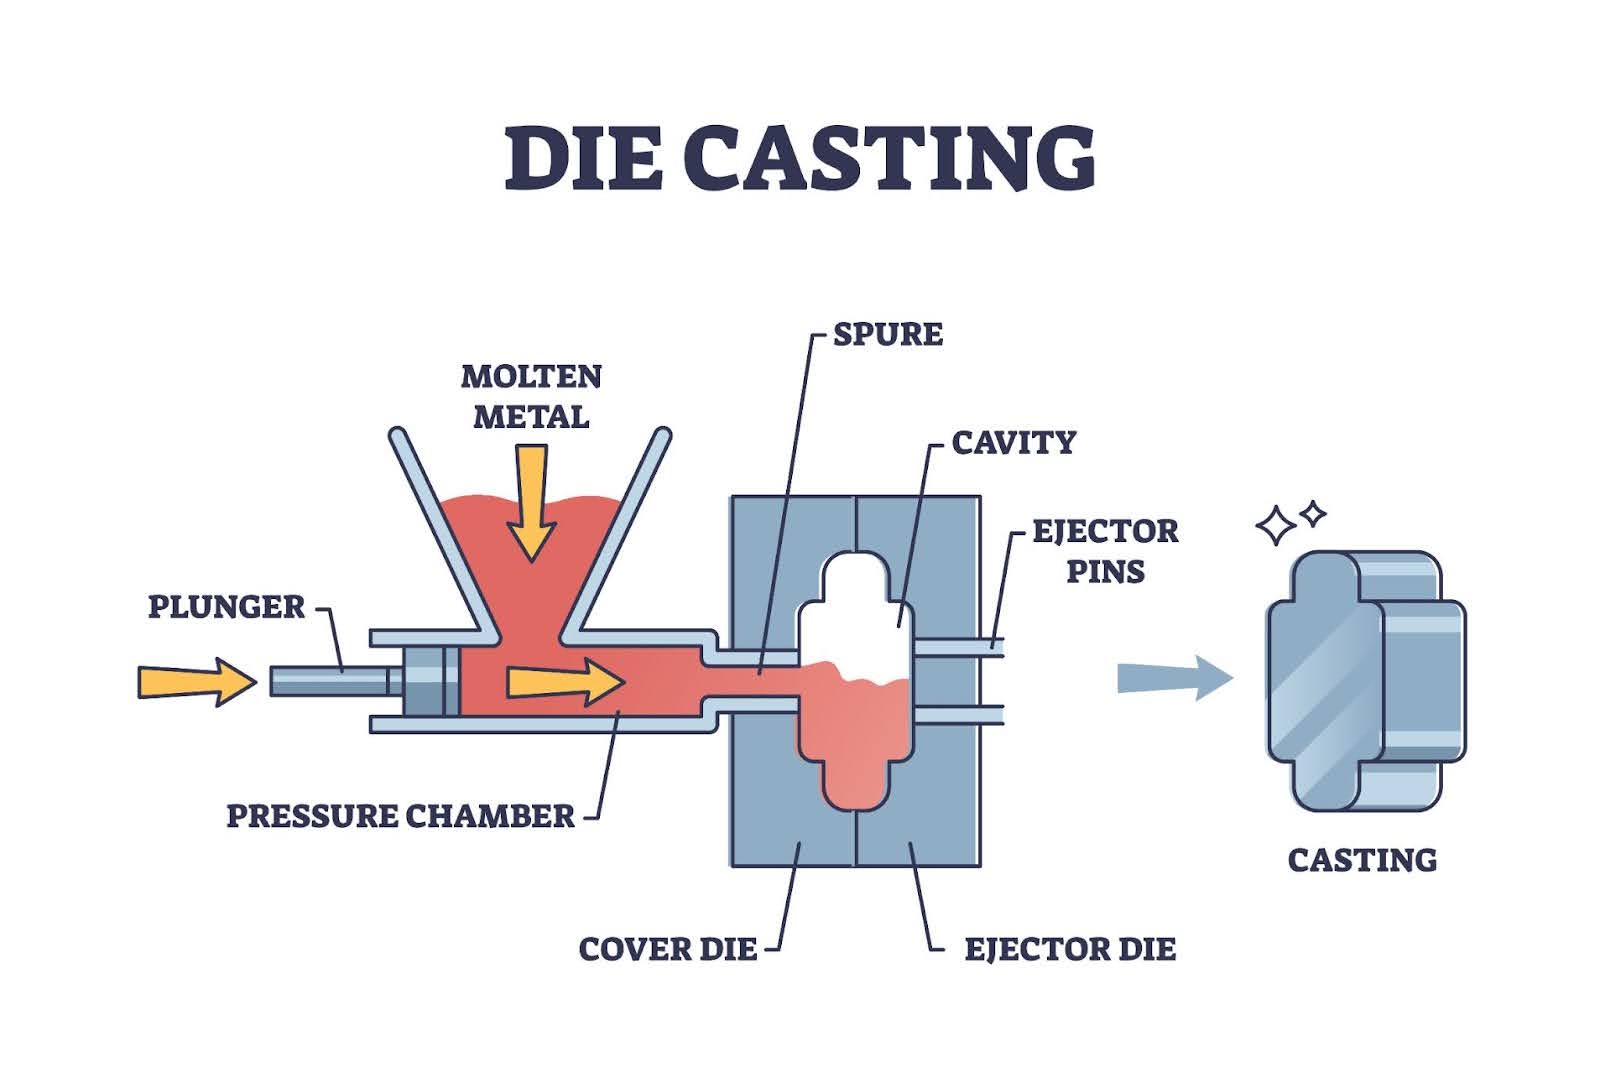
В процессе литья алюминия под давлением расплавленный алюминий впрыскивается в полость стальной формы с высокой скоростью и давлением. Металл должен оставаться достаточно текучим, чтобы заполнить все участки формы до начала затвердевания. В то же время необходимо контролировать температуру формы для обеспечения надлежащего охлаждения и стабильности размеров.
Температура влияет на:
Текучесть металла и эффективность заполнения
Скорость затвердевания
Внутренняя структура и прочность
Качество отделки поверхности
Устойчивость к плесени
Время производственного цикла
Поддержание правильного температурного баланса помогает производителям выпускать высококачественные компоненты с меньшим количеством дефектов и меньшими производственными затратами.
Ключевые температурные факторы в литье алюминия под давлением
1. Температура расплавленного алюминия
Температура расплавленного алюминия является одним из важнейших параметров в литье под давлением. Алюминиевые сплавы обычно плавятся при температуре от 600°C до 660°C, в то время как температура литья, как правило, выше для поддержания надлежащей текучести при впрыске.
Если температура расплавленного алюминия слишком низкая:
Металл может течь не плавно.
Тонкие срезы могут не заполниться полностью.
Возможны холодные срывы и сбои в работе.
Качество поверхности может снизиться.
Если температура расплавленного алюминия слишком высока:
Окисление усиливается
Поглощение газа может привести к образованию пор.
Износ пресс-форм ускоряется
Потребление энергии увеличивается
Идеальная температура зависит от алюминиевого сплава, конструкции детали, толщины стенки и требований к литью. Профессиональные производители тщательно контролируют и регулируют температуру плавления для достижения стабильных результатов.
2. Пресс-форма Температура
Температура формы оказывает существенное влияние на качество литья и эффективность производства. Перед началом литья форму необходимо нагреть до соответствующей рабочей температуры, чтобы предотвратить термический удар и улучшить текучесть металла.
При литье алюминия под давлением температура пресс-формы обычно контролируется в диапазоне примерно от 200°C до 280°C, в зависимости от области применения.
Слишком низкая температура плесени может привести к следующим последствиям:
Плохая способность к наполнению
Преждевременное затвердевание
Поверхностные дефекты
Незавершенная отливка
Слишком высокая температура плесени может привести к следующим последствиям:
Более длительные циклы охлаждения
Снижение производительности
Чрезмерное термическое напряжение
Более короткий срок службы пресс-формы
Правильно контролируемая температура формы улучшает однородность литья, качество поверхности и точность размеров.
3. Температура впрыска и условия заполнения
При литье под высоким давлением расплавленный алюминий впрыскивается в форму с высокой скоростью. Температура металла на этом этапе влияет на его способность заполнять сложные полости и тонкостенные участки.
Повышение температуры улучшает текучесть металла и способствует заполнению сложных геометрических форм. Однако чрезмерно высокие температуры могут усиливать турбулентность, окисление и захват газа.
Наилучшие результаты достигаются при соблюдении баланса:
Температура металла
Скорость впрыска
Давление впрыска
Температура пресс-формы
Правильная оптимизация процесса обеспечивает полное заполнение при минимизации дефектов.
4. Температура охлаждения и затвердевание
После заполнения полости формы алюминиевая отливка начинает охлаждаться и затвердевать. Скорость охлаждения напрямую влияет на конечную структуру и характеристики детали.
Контролируемое охлаждение способствует улучшению:
Механическая сила
Размерная стабильность
Качество поверхности:
Эффективность цикла
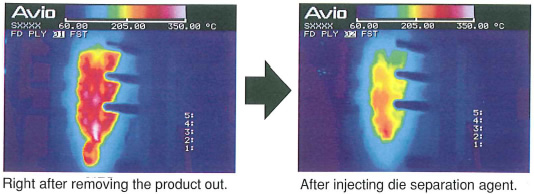
В современных формах для литья под давлением часто используются оптимизированные каналы охлаждения для поддержания постоянной температуры в процессе непрерывного производства.
Распространенные проблемы, вызванные неправильным контролем температуры.
Пористость
Пористость возникает, когда газ оказывается запертым внутри алюминиевой отливки. Чрезмерно высокие температуры расплава могут увеличить поглощение водорода и окисление, что приводит к образованию внутренних пустот.
Решения включают:
Поддержание надлежащей температуры расплава.
Использование эффективных методов дегазации
Улучшение вентиляции плесени
Оптимизация параметров впрыска
Дефекты усадки
В процессе затвердевания алюминий естественным образом сжимается. Неправильный контроль температуры может привести к неравномерному охлаждению, в результате чего образуются усадочные полости.
Общие причины включают в себя:
Чрезмерная концентрация тепла
Неудачная конструкция системы охлаждения
Неправильная температура литья
Улучшенное регулирование температуры и конструкция пресс-форм могут снизить количество дефектов, вызванных усадкой.
Холодные створки и неполное заполнение
Если расплавленный алюминий слишком быстро остынет до заполнения полости формы, это может привести к образованию холодных спаев или неполному отливанию.
Возможные причины:
Низкая температура расплавленного металла
Температура холодной формы
Неправильная скорость впрыска
Поддержание надлежащих температурных условий позволяет алюминию плавно растекаться и полностью заполнять форму.
Сокращенный срок службы плесени
В литейных формах многократно происходят циклы нагрева и охлаждения. Чрезмерные колебания температуры создают термическое напряжение, которое может привести к:
Трещины
Поверхностная эрозия
Термическая усталость
Более короткий срок службы инструмента
Сбалансированный нагрев и охлаждение помогают продлить срок службы плесени и снизить затраты на техническое обслуживание.
Методы контроля температуры в литье под давлением
Регулировка температуры печи
Стабильная температура в печи необходима для поддержания качества расплавленного алюминия.
Основные элементы управления включают в себя:
Точный контроль температуры
Проверка состава сплава
Надлежащее время выдержки
Предотвращение окисления
Последовательное управление печью обеспечивает стабильные характеристики материала в процессе производства.
Системы нагрева плесени
Перед началом производства пресс-формы нагревают до необходимой рабочей температуры.
К распространенным методам нагрева относятся:
Электрическое отопление
Газовое отопление
Циркуляция термомасла
Правильный предварительный нагрев формы улучшает качество заполнения и снижает количество дефектов на ранних стадиях.
Системы охлаждения
Системы охлаждения поддерживают температуру пресс-формы в течение непрерывной работы.
К распространенным методам охлаждения относятся:
Водные каналы
Системы циркуляции масла
Холодильные установки с регулируемой температурой
Эффективное охлаждение улучшает время цикла, качество продукции и производительность пресс-форм.
Мониторинг температуры в реальном времени
Современные заводы по литью под давлением все чаще используют автоматизированные системы мониторинга для контроля температуры на протяжении всего производственного процесса.
Датчики и интеллектуальные системы управления могут отслеживать:
Температура расплавленного металла
Температура пресс-формы
Производительность охлаждения
Условия эксплуатации машины
Данные, получаемые в режиме реального времени, помогают производителям быстро выявлять проблемы и оптимизировать параметры производства.
Температурные аспекты различных алюминиевых сплавов
Для разных алюминиевых сплавов требуются разные температурные режимы из-за различий в химическом составе и характеристиках литья.
Алюминиевый сплав А380
Сплав A380 является одним из наиболее часто используемых сплавов для литья под давлением благодаря своим превосходным литейным свойствам, прочности и стабильности размеров. Он широко применяется для изготовления автомобильных, промышленных и электронных компонентов.
Алюминиевый сплав ADC12
Материал ADC12 обладает хорошей текучестью, коррозионной стойкостью и экономичностью, что делает его популярным для изготовления механических деталей и корпусов.
Алюминиевый сплав А356
Сталь A356 обладает повышенной прочностью и коррозионной стойкостью и часто выбирается для применения в конструкциях и областях, требующих высоких эксплуатационных характеристик.
Правильный выбор сплава и оптимизация его температурного диапазона имеют решающее значение для достижения желаемых характеристик изделия.
Роль автоматизации в регулировании температуры
С развитием Индустрии 4.0 автоматизированный контроль температуры приобретает все большее значение на современных заводах по литью под давлением.
В передовых системах используются:
ПЛК-контроллеры
Датчики температуры
Автоматизированные системы охлаждения
Платформы анализа данных
Эти технологии повышают стабильность производственных процессов, снижают количество человеческих ошибок и помогают поддерживать стабильное качество продукции.
Автоматизация также позволяет осуществлять прогнозирующее техническое обслуживание, выявляя проблемы, связанные с температурой, до того, как они приведут к простоям производства.
Заключение
Контроль температуры играет важнейшую роль в качестве и эффективности литья алюминия под давлением. От подготовки расплавленного металла до нагрева и охлаждения формы, каждый температурный параметр влияет на конечные характеристики отливки.
Правильное регулирование температуры помогает предотвратить дефекты, улучшить качество поверхности, продлить срок службы пресс-форм и снизить производственные затраты. Благодаря сочетанию передовых систем мониторинга температуры, оптимизированных процессов и опытной инженерной поддержки производители могут добиться стабильного и высококачественного производства алюминиевых отливок под давлением для таких сложных применений, как автомобилестроение, электроника и промышленное оборудование.
Компания Dongrun Casting располагает производственными помещениями площадью 20 000 квадратных метров и 200 единицами производственного и испытательного оборудования. От составления смет и проектирования оснастки до литья и чистовой обработки — мы можем сотрудничать с вами на каждом этапе. Мы обслуживаем широкий спектр отраслей — от корпораций из списка Fortune 500 до малых и средних OEM-производителей. Наша продукция включает в себя детали для автомобильной и грузовой промышленности , электроэнергетики и связи , систем учета , гидравлической промышленности , медицинского оборудования , осветительных приборов , систем измерения давления топлива и газа , а также мебельных деталей.
Более подробная информация: www.dongruncasting.com